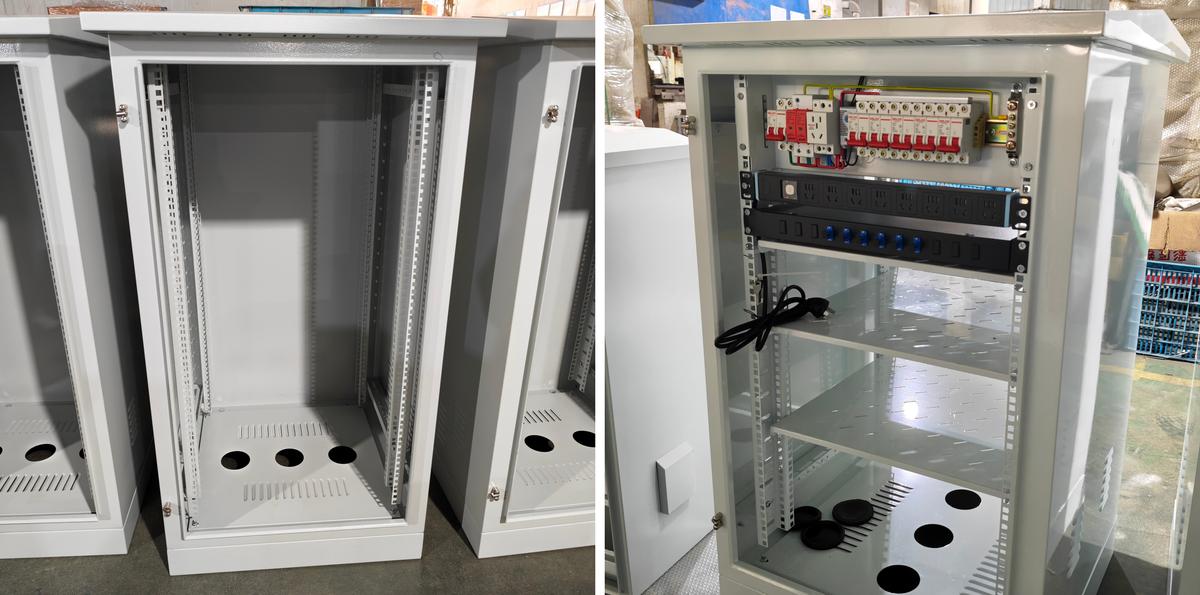
Tilpasset skapmontering er i gang hos Ouyue Electric på en ny ordre på 80 enheter til én spesifikasjon. Plate og pulverlakkering er ferdig, dørene står åpne i monteringsområdet, og søyler, hyller og komponenter går inn i skapene en enhet av gangen. Skapene på bildene er en del av linjen som nå er under montering.
En ny tilpasset modell endrer sjelden skallet. Forskjellene sitter inne: skapdimensjoner, søyledybde, hylleantall, utskjæringsposisjoner og komponentmengde. Hver vare kontrolleres mot kundetegning før arbeidet starter. Alle 80 enhetene følger én tegning, så skjell kuttes til tegning og montering følger konfigurasjonsarket.
Tilpasset skapmontering starter ved søylene. Et søylepar er datoen for hele skapet, og hyller, strømfordelingsenheten for stativ og kabelledere henger alle fra søylene. En søyle satt to millimeter unna gjør at hyllene ikke er i vater, setter et trinn i frontpanelene og åpner et synlig gap ved døren. Diagonalmålene kommer først, og de to diagonalene holder seg innenfor to millimeter fra hverandre før arbeidet går videre.
Konsistens på tvers av 80 enheter tilpasset skapmontering kommer fra verktøy, ikke fra følelse. Når den første enheten angir kolonneposisjonen, lages en lokaliseringsblokk og senere enheter faller ned på samme blokk, slik at hvert kolonnepar i partiet lander på ett datum. Batcharbeid mislykkes på en bestemt måte: enkeltenheter passerer og naboer ikke. En kunde stiller to skap opp på stedet, døråpningene sitter i forskjellige høyder, og fikseringen betyr tilbakestilling av søyler.
Søyledybde foran til bak følger utstyrets dybde snarere enn vane. Et skap for servere tar kolonnene tilbake, og etterlater en bøyeradius for kabling foran, og et skap for nettverksutstyr tar kolonnene fremover for tilgang. Søyler på et tilpasset skap kjører i justerbare posisjoner, og montering plasserer hvert par til tegning i stedet for etter øye.
Komponenter går inn fra bunnen og opp, tunge deler lavt. DIN-skinnen til brytere sitter på toppen, og rack-strømfordelingsenheten monteres på søylene i stedet for bakplaten, så et serviceoppkall trenger ikke at hele enheten trekkes ut. Hyller tar posisjon ved belastning, og tyngre utstyr sitter nærmere basen, og holder tyngdepunktet lavt for transport og løft.
Hyller er perforerte, og hullene lufter varme mens du skjærer vekt. Fire hjørner festes til søylene og beveger seg frem og tilbake; utstyr dypere enn hyllen tar en brakett, aldri et overheng fra forkanten. Interiøret følger 19 tommers standard, så utstyrspaneler passer uten adaptere.
| Scene | Hva går inn | Hvorfor den sitter på det punktet |
| En | 19 tommers søylepar | Hyller, strømfordelingsenhet og kabelbehandlere henger alle fra søylene |
| To | Hyller, bryterskinne, strømfordelingsenhet | Tunge deler går lavt først, så ledninger trenger ikke å flytte utstyret igjen |
| Tre | Kabling og dørbindingsjumper | Kutt lengder etter at komponentene er fikset, og måler den virkelige ruten |
Kabling er det tregeste stadiet av tilpasset skapmontering. Hvert jordpunkt i skapet går tilbake til én jordskinne av messing, og hver kontaktflate rengjøres før en knast går på. Døren har en separat grønn-gul bindingshopper til kroppen, fordi en dør som svinger flere hundre ganger ikke må miste bindingen. Bildene viser jordlederen som allerede går fra komponentsonen til kroppen.
Lederens størrelse følger belastning, ikke vane. Bryterlinje og last har samme størrelse, nøytral matcher fase, og jordlederen er aldri mindre enn halvparten av faselederen. Innvendige løp følger kabelkanalen inne i søylene, med jevn båndavstand og ingen leder presset mot en hyllekant.
Bunnplaten har tre runde innganger, hver utstyrt med en gummigjennomføring. En grommet er ikke dekorasjon. Kabelen går gjennom et stålhull, og grader pluss en klippet kant slites gjennom en kappe under vibrasjon, slik at gjennomføringen holder kabelen av stål. Antallet påmeldinger følger kundens kabelplan, og én ekstra inngang koster mindre enn én manglende oppføring.
Åtti enheter sitter aldri i monteringsområdet samtidig, så tilpasset skapmontering kjøres i soner for batch. Skapene står i ett lag med gaffeltrucktilgang mellom radene, og hver ferdig batch går for å teste før neste batch kommer inn. Et tomt skap har lavest stivhet, så stabling forvrenger dørfalsen på den nedre enheten og feilen viser seg først ved dørmontering.
Hver enhet kontrolleres før utgivelse. Døren svinger tre ganger for gnisninger, gapet går jevnt fra topp til bunn, låsen går helt i inngrep, og hver hylle og søyleskrue trekkes til på nytt. Et reisekort registrerer montør, dato og konfigurasjonsartikler, og en prøve fra hver batch trekkes etter kortnummer med resultater logget i batchposten.
Skapmål og platetykkelse bygges etter tegning. Materialalternativene er bløtt stål, 304 eller 316 rustfritt stål. Beskyttelsesklasser tilgjengelig i IP54, IP55, IP56 og IP65. CE-sertifisering er på plass, og minimumsbestilling er 10 stk. Søyler, hyller, utskjæringsposisjoner og komponenttilpasning følger kundens tegning på hver tilpassede skapmontasje.
Batchen går over til krafttesting og pakking når monteringen er ferdig, med forsendelse planlagt batch for batch.